- 12 · 14 · 16 · 18 · 20 · 22 · 25 mm
- A1 · A2 · A3 · B1 · B2 · BL1 · BL2 · BL3 · BL4
Cum alegi discul de zirconiu potrivit pentru fiecare lucrare
SHT, SST, STT sau 3DS8: ce disc Ceraman se potrivește fiecărei indicații.
Cum alegi discul de zirconiu potrivit pentru fiecare lucrare
SHT, SST, STT sau 3DS8: ce disc Ceraman se potrivește fiecărei indicații.
Alegerea discului începe de la lucrare, nu de la preț. Zona din gură, numărul de elemente și cât de important este aspectul estetic îți spun aproape întotdeauna ce disc să folosești.
Gama Ceraman pe scurt
| Disc | Ce oferă | Indicații potrivite |
|---|---|---|
| SHT | Translucență medie | Structuri |
| SST | Rezistență mai mare, estetică echilibrată | Coroane și punți în zona posterioară |
| STT | Translucență ridicată | Restaurări în zona frontală |
| 3DS8 | Gradient de culoare în 8 straturi | Restaurări complexe și cazuri estetice |
Zona frontală sau cea posterioară?
În zona frontală conta translucența și felul în care lumina trece prin restaurare, deci alegerea merge spre STT sau spre un disc multilayer. În zona posterioară forțele de masticație sunt mari, așa că rezistența trece pe primul loc, iar SST este o alegere firească.
Când merită un disc multilayer
Discul 3DS8 are opt straturi, cu trecere treptată de la un cervical mai opac la un incizal translucid. Rezultatul este un aspect apropiat de dintele natural, fără stratificare suplimentară în multe cazuri. Este discul gândit pentru lucrări în care estetica și rezistența contează deopotrivă, inclusiv punți extinse.
Cum îl integrezi în fluxul de lucru
- Verifică compatibilitatea cu freza ta: dimensiunea discului, prinderea și strategia de frezare.
- Folosește curba de sinterizare recomandată pentru discul respectiv. Pentru 3DS8 se recomandă sinterizarea standard.
- Stabilește din start cu laboratorul ce disc se folosește și ce are prioritate, estetica sau rezistența.
Dacă ai deja experiență cu zirconiu, nu este nevoie de schimbări mari de protocol. Pentru o recomandare pe cazul tău, scrie-ne.
Zirconiul dentar: ce este și cum se lucrează un disc, de la CAD la sinterizare
Ce este zirconiul dentar, ce înseamnă 3Y, 4Y și 5Y, cum citești un disc și cum arată fluxul de lucru, pas cu pas.
Zirconiul dentar: ce este și cum se lucrează un disc, de la CAD la sinterizare
Ce este zirconiul dentar, ce înseamnă 3Y, 4Y și 5Y, cum citești un disc și cum arată fluxul de lucru, pas cu pas.
Zirconiul dentar este folosit în stomatologie din primii ani ai anilor 2000, după ce în ortopedie fusese deja folosit zeci de ani la protezele de șold. Înainte de a alege un disc, merită să știi ce ai în mână și cum îl tratezi.
Ce este zirconiul dentar
Materialul este dioxidul de zirconiu (ZrO₂), un oxid alb, cristalin. Nu trebuie confundat cu zirconiul metalic (Zr) și nici cu zirconul, un silicat folosit în alte industrii. ZrO₂ rezistă la coroziune, este inert chimic și nu are elasticitate.
Se livrează ca pulbere albă presată în fabrică în formă rotundă, adică discuri de grosimi diferite. Pentru uz dentar, ZrO₂ se stabilizează cu oxizi, iar cel mai important este oxidul de ytriu (Y₂O₃). De aici denumirea internațională corectă: zirconiu stabilizat cu ytria.
3Y, 4Y și 5Y: translucență contra rezistență
După cantitatea de ytriu, discurile se împart în trei grupe:
- 3Y-TZP (High Translucent), aproximativ 1400 MPa. Cel mai opac și mai rezistent, pentru structuri care se placează ulterior cu ceramică.
- 4Y-TZP (Super Translucent), aproximativ 1200 MPa. Translucență mai mare, pentru coroane și punți.
- 5Y-TZP (Top Translucent), aproximativ 600 MPa. Cea mai translucentă, nerecomandată pentru punți.
Regula de bază: translucența crește pe măsură ce rezistența scade. Un 3Y este prea opac pentru lucrări monolitice estetice, iar un 5Y nu are rezistența necesară pentru punți.
Tipurile de disc după culoare
- Alb: se infiltrează cu lichide speciale pentru culoarea dorită.
- Precolorat: colorat uniform din fabrică, fără gradient.
- Multilayer: cu gradient cromatic precolorat.
- Progresiv: precolorat, cu gradient de culoare, translucență și rezistență.
Cum se lucrează un disc
Fluxul folosește un soft CAD, un soft CAM, o mașină de frezat CNC, un cuptor de sinterizare și un aspirator.
- Fișierul STL făcut în CAD se importă în soft-ul CAM.
- Orientezi lucrarea virtual în disc, alegi strategia de frezare și simulezi procesul.
- CAM trimite programul către mașină, iar frezarea pornește dintr-un singur buton.
- Mașina schimbă singură frezele. De obicei se folosesc trei mărimi, în această ordine: 2 sau 2,5 mm, apoi 1 mm, apoi 0,6 mm.
- După frezare scoți discul din mașină și tai cu micromotorul tijele care țin lucrarea.
Etapele de după frezare
- Infiltrare, doar unde este nevoie.
- Sinterizare: durează cel mult 12–14 ore, în funcție de cuptor, numărul de elemente și tipul de zirconiu.
- Sablare ușoară, la 1–1,5 bar, cu oxid de aluminiu de 50–70 microni, ca să scoți praful rămas.
- Glazurare sau pregătire pentru stratificarea cu ceramică, după caz.
Cum citești un disc
Pe disc sau pe cutia lui găsești:
- Dimensiunea: diametrul e același pentru un sistem de prindere, iar grosimea merge de la 10 la 25 mm. O introduci în soft-ul CAM.
- Coeficientul de contracție: procentul cu care se micșorează zirconiul la sinterizare. Fiecare lot are al lui, iar CAM frezează automat un STL mai mare cu acest procent. De aceea un STL care încape într-un disc de ceară sau PMMA de 12 mm poate să nu încapă într-unul de zirconiu de 12 mm. Unele discuri au coeficienți diferiți pe X, Y și Z, iar atunci îi introduci pe fiecare.
- Lotul de fabricare: opțional în CAM, dar recomandat. Îl poți comunica producătorului dacă apar probleme.
- Direcția incizală: o săgeată pe marginea discului. La discurile multilayer trebuie respectată, ca degradeul să corespundă cu cel din STL.
- Culoarea: notată în sistemul Vita Classical, A1–D4.
Grosimi minime recomandate
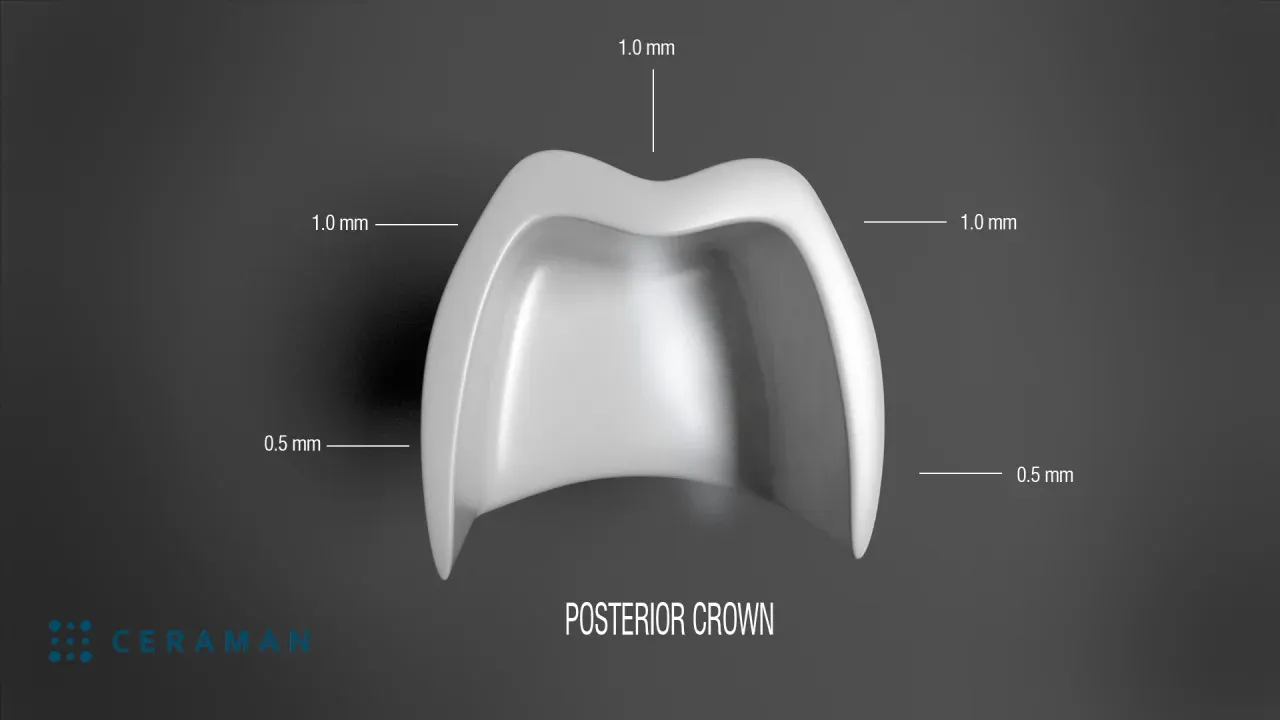
Respectă grosimile minime încă din design, pentru că ele țin lucrarea întreagă după sinterizare. Imaginile arată valorile pentru o coroană posterioară și una frontală.
- Coroană posterioară: 1,0 mm la suprafața ocluzală și pe pereții din partea superioară, 0,5 mm spre marginea cervicală.
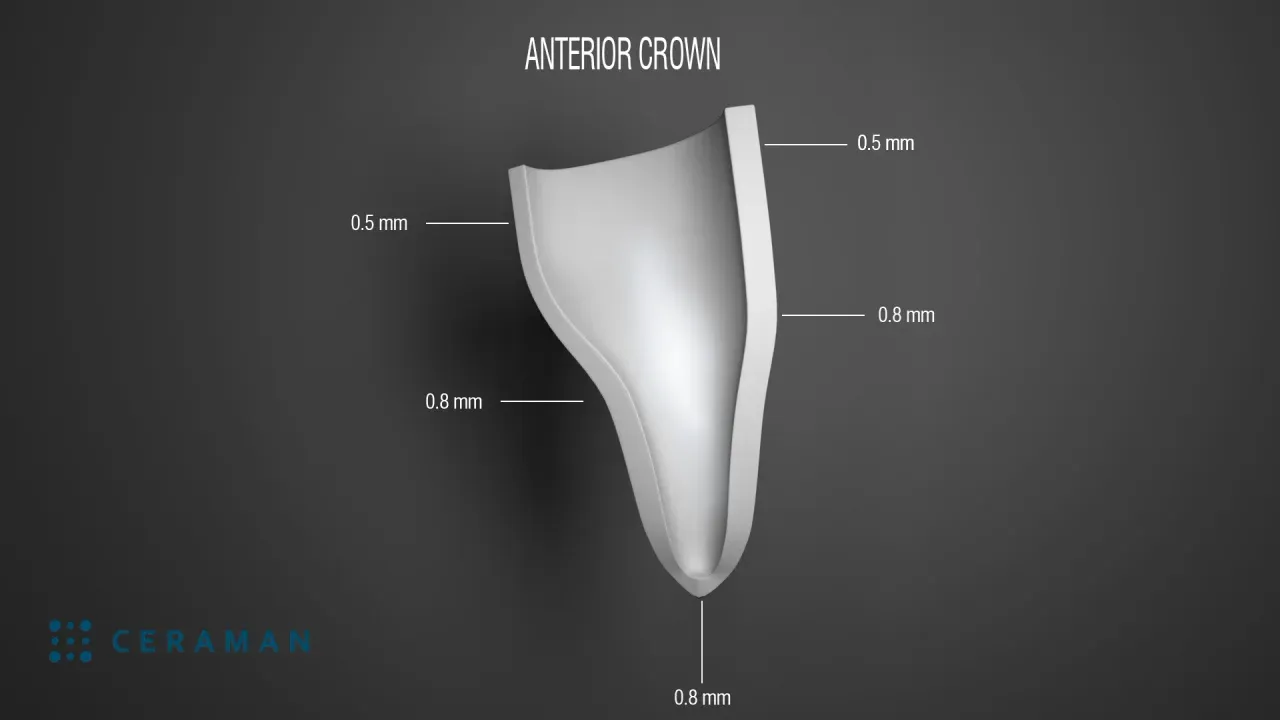
- Coroană frontală: 0,8 mm pe pereți și în zona din vârf, 0,5 mm spre margini.
Sistemul de prindere
Discurile se clasifică după sistemul de prindere al mașinii, numit holder: disc de 98 mm cu margine, disc de 98 mm fără margine, disc cu formă D și disc Zirkonzahn.
Sfaturi practice
- Alege grosimea cât mai aproape de înălțimea STL-ului. Pentru un dinte monolitic multilayer, lucrarea trebuie să acopere tot degradeul din grosimea discului.
- Păstrează discurile într-un mediu uscat. Înainte de sinterizare seamănă cu creta și absorb umiditatea.
- Fixează discul în holder cu atenție, ca să nu se fisureze: forța maximă la strângerea șuruburilor este de 1,5 N.
Preuscarea zirconiului înainte de sinterizare
De ce este obligatorie după infiltrare, cât durează și ce temperatură să nu depășești.
Preuscarea zirconiului înainte de sinterizare
De ce este obligatorie după infiltrare, cât durează și ce temperatură să nu depășești.
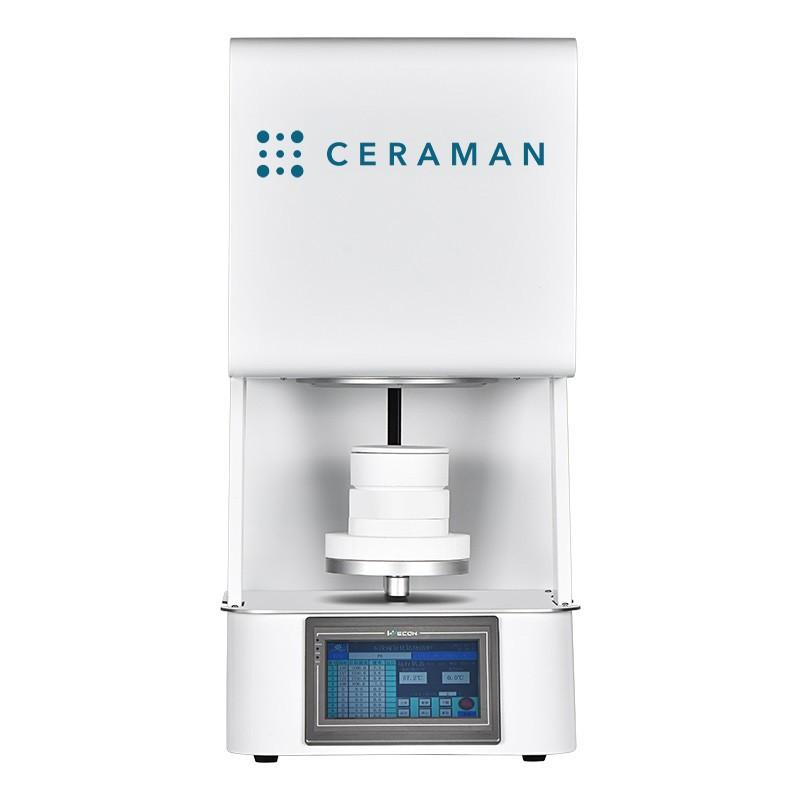
Preuscarea este obligatorie dacă zirconiul a fost infiltrat cu lichide de colorare. Când cuptorul ajunge la 100 °C, lichidul care nu s-a uscat începe să fiarbă în interiorul piesei. Vaporii nu au pe unde să iasă și generează fisuri.
La piesele neinfiltrate, preuscarea nu este obligatorie, indiferent cât de groase sunt. Contează doar dacă ai folosit lichid.
De ce se întâmplă
Zirconiul presinterizat este poros, ca o cretă, și absoarbe lichidul de infiltrare. Dacă nu ai uscat piesa înainte să o pui în cuptor, lichidul trece din stare lichidă în vapori exact la 100 °C.
Cât durează
Timpii de mai jos sunt pentru piesele infiltrate.
| Tip de lucrare | Timp de preuscare |
|---|---|
| Coroane singulare, căpișoare subțiri | 15–20 min |
| Punți de 3–6 elemente, monolitic gros | 30–45 min |
| Full-arch, bare, blocuri groase | 60–90 min |
Cum se face
Lasă piesa infiltrată să se usuce complet. Ai trei variante:
- Lampă cu infraroșu.
- Etuvă, adică un mic cuptor de laborator cu aer cald, la temperatură reglată, folosit pentru uscare.
- Baza liftului cuptorului de sinterizare, înainte să pornești programul. Pui piesa pe baza liftului și o lași să se usuce acolo înainte de începerea programului de sinterizare.
Lampa și etuva se folosesc la 80–100 °C. Nu depăși 120 °C: se formează o crustă la suprafață, iar umezeala rămâne închisă înăuntru.
Ce este un fișier STL și cum ajunge o lucrare din scaner într-un disc de zirconiu
Ce conține un fișier STL, cum se obține prin scanare sau modelare și ce trebuie să verifici înainte să-l trimiți la frezat.
Ce este un fișier STL și cum ajunge o lucrare din scaner într-un disc de zirconiu
Ce conține un fișier STL, cum se obține prin scanare sau modelare și ce trebuie să verifici înainte să-l trimiți la frezat.
Fișierul STL este formatul 3D pe care îl întâlnești în aproape toate etapele unei lucrări digitale: de la scanare, la modelarea în CAD, până la mașina de frezat sau imprimanta 3D. Merită să știi ce este și ce poate merge prost cu el.
Ce este un fișier STL
Numele vine de la „stereolitografie”. Îl mai găsești și ca „Standard Triangle Language” sau „Standard Tessellation Language”. Ca orice fișier, are o extensie care îi spune programului cum să îl citească, la fel ca un .mp3 pentru o melodie: caz-popescu.stl.
Un STL păstrează doar forma geometrică 3D a obiectului. Nu reține culoarea, textura sau alte detalii. Suprafața este alcătuită din triunghiuri care acoperă obiectul ca un mozaic. Cu cât triunghiurile sunt mai multe și mai mici, cu atât forma este mai fidelă, iar fișierul mai mare.
În stomatologie, STL este cel mai răspândit format. Urmează .OBJ, .PLY, .3OXZ și .DCM. Dintre ele, .OBJ și .PLY pot păstra și culoarea, de aceea apar la scanările în care contează textura.
Cum se obține un STL
Există două categorii mari.
1. Prin scanare
- În laborator scanezi un model de ghips.
- În cabinet scanezi direct câmpul protetic al pacientului. Scanarea intraorală se mai numește amprentă optică.
În ambele cazuri, scanerul înregistrează mai multe cadre cu o cameră, iar programul lui le suprapune și rezultă STL-ul final.
La scanarea intraorală există două fluxuri de lucru:
- design local, în clinică;
- design extern, cu fișierele trimise unui laborator.
2. Prin modelare
Încarci în programul CAD (Exocad, 3Shape) un STL obținut prin scanare și modelezi dinții. Rezultatul este un STL nou, care reprezintă viitoarea piesă protetică.
De la STL la lucrarea fizică
După CAD, fișierul se încarcă într-un program CAM și apoi într-un aparat cu comandă numerică (CNC). Aparatele pot fi:
- mașini de frezat cu 3, 4 sau 5 axe;
- imprimante 3D cu rășini;
- imprimante 3D pentru metal, cu topire laser sau sinterizare.
Principiul este același peste tot: importi fișierul, alegi materialul, îl poziționezi în disc, în bloc sau pe platforma de imprimare, iar aparatul frezează sau construiește forma din STL.
Ce se întâmplă când frezezi zirconiu
La zirconiu, CAM scalează automat STL-ul cu coeficientul de contracție al discului, ca lucrarea să ajungă la dimensiunea corectă după sinterizare. Din cauza asta:
- un STL care încape într-un disc de ceară sau PMMA de 12 mm poate să nu încapă într-un disc de zirconiu de 12 mm;
- trebuie să introduci în CAM grosimea discului și coeficientul de contracție de pe disc sau de pe cutie;
- la discurile multilayer, poziționezi lucrarea respectând direcția incizală, ca degradeul să cadă corect.
Verificări înainte să trimiți fișierul
- Dimensiunea: STL-ul nu stochează unitatea de măsură. În stomatologie se lucrează aproape întotdeauna în milimetri, iar programele o presupun.
- Suprafața închisă: modelul trebuie să nu aibă găuri sau triunghiuri lipsă, altfel CAM sau imprimanta pot da erori.
- Rezoluția: un model prea grosier se vede în margini, iar unul prea fin face fișierul inutil de mare.
- Denumirea: dă fișierului un nume clar, cu caz, dinte și dată, ca să nu se piardă între versiuni.